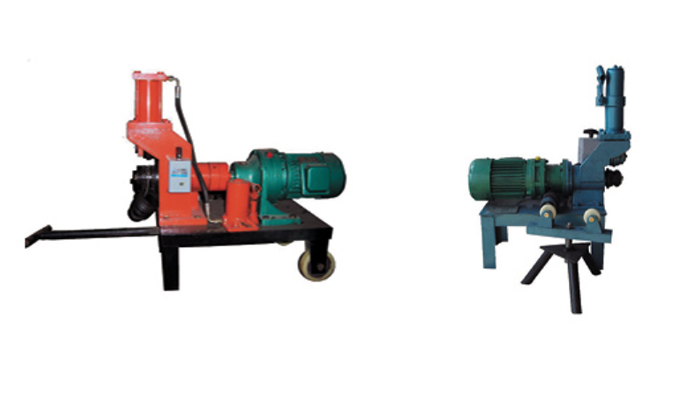
压槽机
滚槽机使用说明 1、检查工件:所要加工的钢管口应平整,无毛刺,焊管内焊缝应磨平,其长度不少于60mm。 2、将需要加工沟槽的钢管架设在压槽机下压轮和托架上,托架位置放置在钢管中部略向外的位置为宜。 3、调整钢管使其处于水平或托架处略高一点,肾钢管端面与压槽机主轴的定位盘贴紧。 4、启动压槽机电机,慢慢扳动油泵手柄,使上压轮滚压钢管至要求的沟槽深度,停机。 5、检查沟槽的深度和宽度,确认符合要求。 6、卸荷,取出钢管,去除钢管端部毛刺、镀锌渣等完成一次操作。